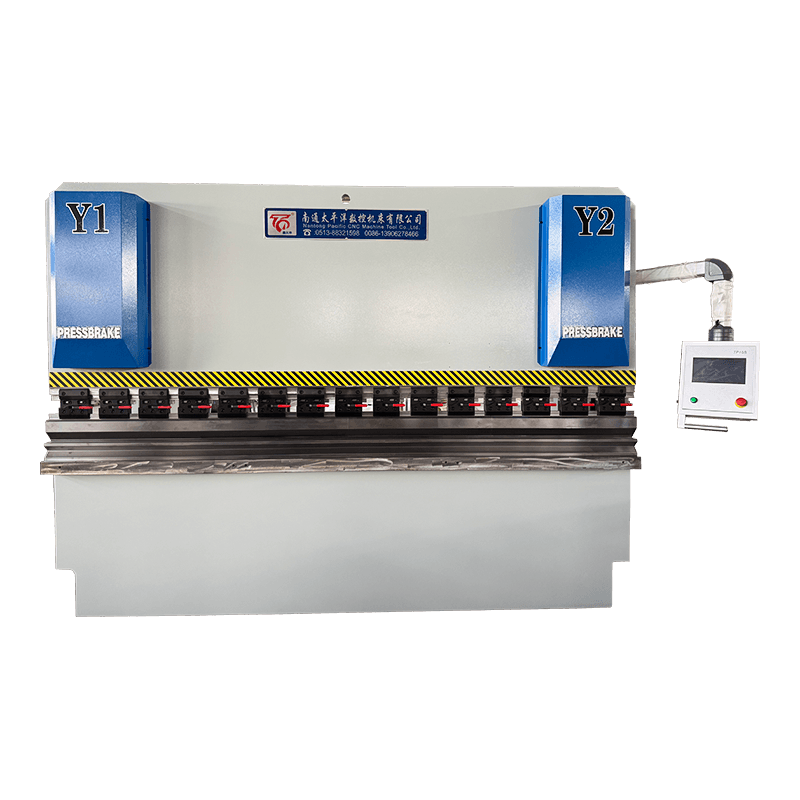
Oct 20, 2026
Thép nhẹ 6mm, dài 3.000 mm, 250 chiếc mỗi tháng. Ba con số đó quyết định nhiều hơn về loại máy uốn thủy lực mà bạn cần hơn bất kỳ tài liệu quảng cáo nào: độ dày xác định trọng tải, chiều dài uốn xác định dầm và kích thước lô quyết định xem thanh xoắn cơ học hay van servo vòng kín có đáng để mua hay không.
Câu trả lời ngắn gọn là các máy servo thủy lực, CNC đồng bộ xoắn và điện-thủy lực đơn giản không tốt hơn hay kém hơn nhau - chúng nhằm vào các công việc khác nhau. Tấm dày trong thời gian dài phù hợp với phanh ép thủy lực đơn giản có cữ chặn độ sâu cơ học. Tấm mỏng trong thời gian ngắn với dung sai góc hẹp là nơi đồng bộ hóa servo có giá trị chỉ trong thời gian thiết lập. Thanh xoắn CNC nằm ở giữa và là loại máy mà hầu hết các cửa hàng việc làm thực sự mua. Phần còn lại của bài viết này là về việc xác nhận sự phân chia đó đối với các phần của chính bạn.
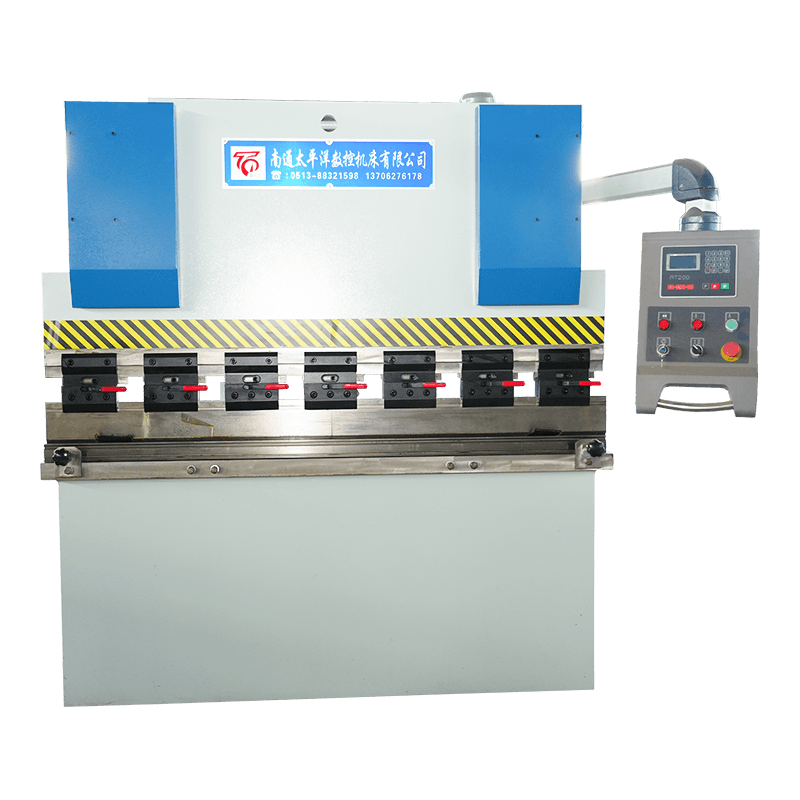
Máy ép phanh là máy ép có điểm dừng độ sâu chính xác bất thường. Hai khung bên mang một bệ cố định phía dưới giữ khuôn; hai xi lanh thủy lực ở phần trên của khung dẫn động ram mang chày. Một máy bơm cung cấp dầu thông qua một khối van, thanh nén di chuyển xuống vị trí đã được lập trình và góc uốn phụ thuộc vào khoảng cách mà chày đi vào khuôn. Không có "cài đặt góc" cố định ở bất kỳ đâu trong máy - chỉ có độ sâu và phản ứng của vật liệu với nó.
Ba yếu tố quyết định liệu khúc cua có lặp lại hàng nghìn lần hay không: thanh dầm giữ song song như thế nào khi nó hạ xuống, độ sâu được đo chính xác đến mức nào và liệu giường có được bù cho độ lệch mà lực uốn gây ra hay không. Áp suất hệ thống trên các máy loại này thường nằm trong khoảng 200–300 bar, nhưng áp suất không phải là thứ kiểm soát chất lượng - mà là vị trí.
Tính song song là nơi ba họ máy tách biệt nhau. Máy thủy lực đơn giản giữ mức ram thông qua liên kết cơ khí và các điểm dừng cố định; máy đồng bộ xoắn liên kết hai xi lanh với nhau bằng trục xoắn và sử dụng trục CNC để đo chiều sâu; một máy servo điện-thủy lực cung cấp cho mỗi xi lanh van tỷ lệ và thang đo tuyến tính riêng, do đó hai bên được điều chỉnh độc lập vài lần trong một giây.
Sự khác biệt đó thể hiện ở thời gian thiết lập và dung sai trên tấm mỏng. Trên máy xoắn, sự thay đổi về vật liệu hoặc góc có nghĩa là giá trị độ sâu mới và uốn thử; trên máy servo, các giá trị đó tồn tại trong chương trình và Y1/Y2 là vòng kín, điều này quan trọng khi bạn chạy 30 phần khác nhau một tuần trên tấm 1,5mm.
| tính năng | WC67Y thủy lực trơn | CNC đồng bộ xoắn WC67K | CNC servo điện thủy lực WE67K |
|---|---|---|---|
| Đồng bộ hóa RAM | Liên kết cơ khí | Trục xoắn cộng với các điểm dừng cơ học | Van servo cộng với thang đo tuyến tính trên mỗi xi lanh |
| Kiểm soát độ sâu | Tay quay hoặc NC đơn giản | Trục Y CNC, có động cơ | CNC với vòng kín Y1/Y2 |
| Thiết lập phần mới | Dài nhất, được thiết lập bởi các khúc cua thử nghiệm | Vừa phải, các góc được lưu trữ trong chương trình | Giá trị ngắn nhất, có thể lặp lại |
| Phù hợp nhất | Tấm dày, biên dạng đơn giản, khối lượng thấp | Các đợt hỗn hợp trong một cửa hàng việc làm tổng hợp | Tấm mỏng, góc hẹp, công việc lặp lại |
| Chi phí tương đối | Thấp nhất | giữa | Cao nhất |
Khi có đủ mặt đất ở giữa, máy trục xoắn thường là lựa chọn hợp lý: nó xử lý nhiều loại thép nhẹ và thép không gỉ, giữ các cài đặt góc trong một chương trình và không tính giá của hệ thống servo.
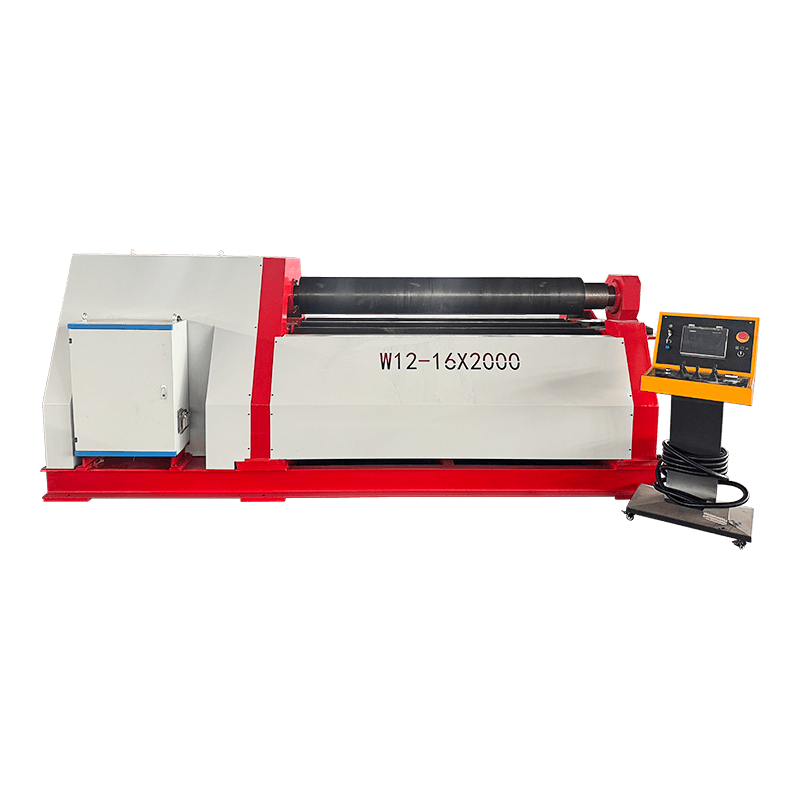
 Phanh ép thủy lực CNC đồng bộ trục xoắn WC67K Phanh ép CNC tầm trung dành cho gia công thép nhẹ và thép không gỉ, với các chương trình góc được lưu trữ và thước đo lùi và hành trình được điều khiển bằng servo. Xem sản phẩm →
Trọng tải không phải là vấn đề về hương vị. Đối với uốn bằng không khí ở thép nhẹ, công thức khả thi tại xưởng là P (tấn trên mét) ≈ 65 × t2 / V, trong đó t là độ dày tấm và V là lỗ khuôn. Điểm bắt đầu thông thường là V = 8 × t. Do đó, tấm 6 mm chạy trên khuôn 48 mm và cần khoảng 49 t/m; trên đoạn uốn cong 3.000 mm nặng khoảng 146 tấn, do đó, máy 160–200 tấn sẽ thực hiện công việc với biên độ làm việc.
Đối với các xưởng uốn hầu hết các tấm nặng hơn ở các cấu hình đơn giản, một máy thủy lực thông thường có thước đo phía sau có động cơ sẽ thực hiện công việc mà không phải trả tiền cho việc đồng bộ hóa servo.
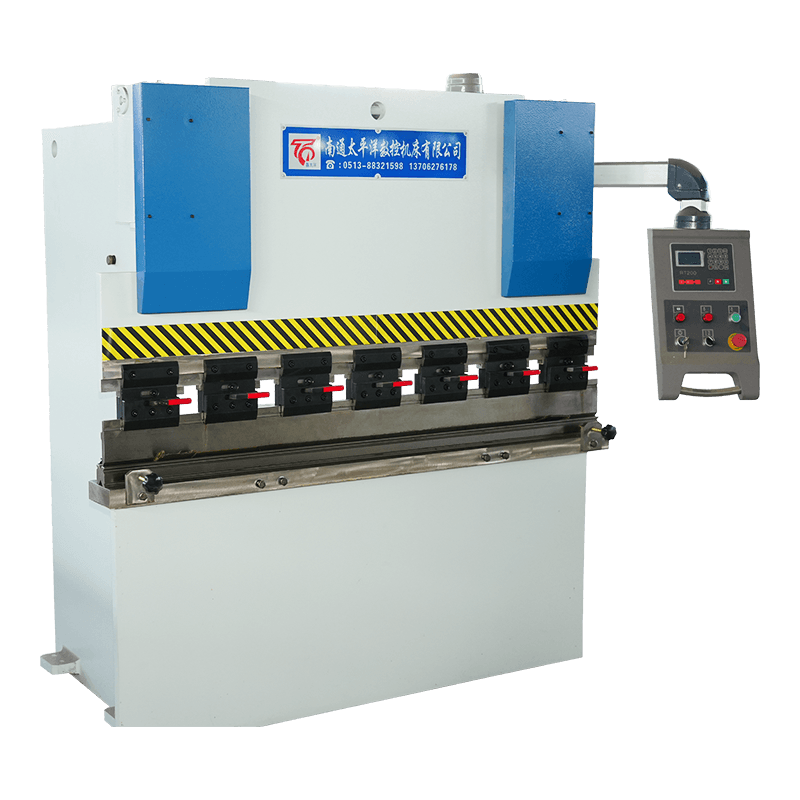 Phanh ép kim loại tấm thủy lực WC67Y Series NC Phanh ép thủy lực NC tiết kiệm chi phí dành cho tấm nặng hơn và các biên dạng đơn giản, với bộ lưu trữ chương trình E21 hoặc RT200 và bù thủ công tùy chọn. Xem sản phẩm →
Hầu hết các khiếu nại về góc độ đều bắt nguồn từ bốn nguyên nhân và chỉ một trong số đó là hệ thống điều khiển của máy. Đầu tiên là độ lệch: khi chịu tải, thanh trượt hướng lên ở giữa và giường cúi xuống, do đó, một đoạn uốn cong toàn bộ sẽ xuất hiện sâu hơn ở giữa so với ở hai đầu. Crowning - một bộ nêm hoặc bù thủy lực trên giường - là giải pháp sửa chữa tiêu chuẩn và nó sẽ nằm trong danh sách thông số kỹ thuật của bạn nếu bạn thường xuyên uốn cong gần hết công suất.
Thứ hai là sự thay đổi về vật chất. Dung sai độ dày tấm có nghĩa là hai tấm từ các cuộn khác nhau có thể uốn khác nhau ở cùng độ sâu ram, đó là lý do tại sao uốn bằng không khí luôn cần một mẫu thử khi bắt đầu một mẻ. Thứ ba là lò xo đàn hồi, tăng lên theo độ bền kéo - các loại hợp kim thấp không gỉ và cường độ cao đàn hồi trở lại nhiều hơn đáng kể so với thép nhẹ và cần uốn cong quá mức hoặc hiệu chỉnh góc. Thứ tư là nhiệt độ dầu: máy chạy nguội buổi sáng và nóng buổi chiều có thể trôi nếu giá trị độ sâu không được bù trong bộ điều khiển. Trên máy được đồng bộ hóa servo, độ lệch được điều chỉnh liên tục; trên máy xoắn thì không.
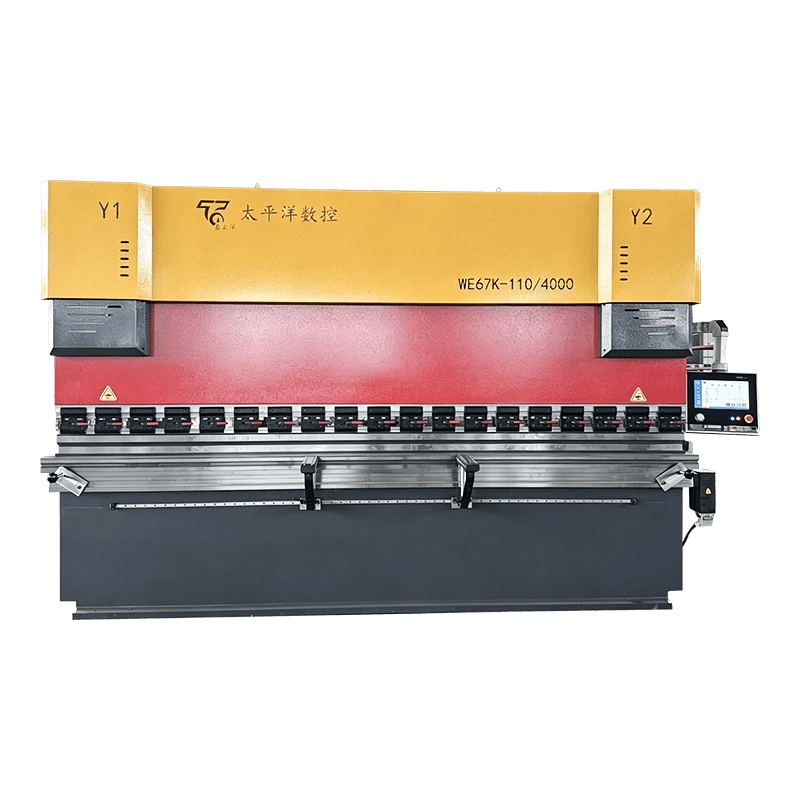 Phanh ép CNC thủy lực điện WE67K Phanh ép đồng bộ hóa servo có độ chính xác cao với thước đo lùi đa trục và hiệu chỉnh liên tục để có độ chính xác uốn nhất quán trên toàn bộ chiều dài làm việc. Xem sản phẩm →
Phanh ép thủy lực bị hỏng ở những chỗ có thể đoán trước được và gần như tất cả những hỏng hóc đắt tiền đều bắt nguồn từ những hỏng hóc rẻ tiền. Mạch thủy lực, bộ đồng bộ hóa và máy đo phía sau chiếm phần lớn các điểm dừng ngoài kế hoạch và một lịch trình ngắn hàng tuần sẽ xử lý hầu hết chúng trước khi chúng ngừng sản xuất. của chúng tôi hướng dẫn bảo trì máy uốn thủy lực bao gồm toàn bộ lịch trình; đây là năm việc đáng làm đầu tiên.
Hai máy có cùng trọng tải và chiều dài uốn cong có thể được mua rất khác nhau, vì số tiêu đề không nói gì về việc kiểm soát, độ nghiêng hoặc thử nghiệm nghiệm thu. Hãy viết những điều sau đây ra giấy trước khi bạn so sánh giá cả.
| Mục | Những gì cần nêu | Tại sao nó quan trọng |
|---|---|---|
| Lực định mức | Trọng tải tại thời điểm mở khuôn đã nêu và độ bền vật liệu | Ngăn chặn tình trạng quá tải khi sau này bạn lắp khuôn hẹp hơn |
| Chiều dài uốn cong | Các vị trí uốn toàn bộ chiều dài và lệch tâm | Độ lệch khung tệ nhất ở phần cuối |
| Độ lặp lại góc | Số lần uốn thử và dung sai được chấp nhận | Tấm séc duy nhất phản ánh sản lượng thực tế |
| An toàn | Rèm chắn sáng, điều khiển bằng hai tay, bảo vệ van xả | Yêu cầu pháp lý và bảo vệ người vận hành |
| Tài liệu | Sơ đồ thủy lực, sơ đồ nối dây, sao lưu tham số | Giảm thời gian xử lý sự cố xuống một nửa |
| phụ tùng thay thế | Bộ con dấu, bộ phận lọc, bộ phận đo phía sau | Thời gian ngừng hoạt động phụ thuộc vào những gì đã có trên kệ của bạn |
Để tham khảo, Nantong Pacific CNC Machine Tool xây dựng cả ba kiến trúc — thủy lực trơn, đồng bộ xoắn và servo điện thủy lực — ở Hải An, Giang Tô và xuất khẩu sang Đông Nam Á, Châu Âu, Mỹ và Trung Đông. Bạn có thể xem lại phạm vi phanh báo chí đầy đủ cùng với máy kéo, máy cán và máy ép, điều này sẽ hữu ích khi một nhà cung cấp duy nhất phải đảm nhiệm toàn bộ dây chuyền chế tạo thay vì một máy.
Phần thủy lực mô tả bộ truyền động: áp suất dầu di chuyển ram. CNC mô tả bộ điều khiển đặt độ sâu ram, vị trí thước đo phía sau và đôi khi là độ nghiêng. Hầu hết các phanh ép thủy lực hiện đại đều được CNC ở một số dạng, do đó, hai thuật ngữ này trùng lặp hơn là cạnh tranh.
Sử dụng P (t/m) ≈ 65 × t² / V đối với thép nhẹ, với V = 8 × t. Tấm 6 mm trên khuôn 48 mm cần khoảng 49 tấn/m, do đó, uốn cong 3.000 mm cần khoảng 146 tấn - máy 160 đến 200 tấn sẽ che nó bằng lề.
Giá di chuyển theo trọng tải, chiều dài uốn cong, số lượng trục CNC, độ cong và dụng cụ. Hai máy có cùng kích thước có thể ở cách xa nhau sau khi thêm đồng bộ hóa servo và điều khiển trục 3 1 hoặc 4 1, vì vậy hãy yêu cầu báo giá dựa trên bản vẽ bộ phận của riêng bạn.
Tuân theo khoảng thời gian của nhà sản xuất và lấy mẫu dầu ít nhất mỗi năm một lần. Nhiệt, bụi và nước là những nguyên nhân thông thường khiến dầu bị xuống cấp sớm và các bộ phận lọc thường cần được thay thế thường xuyên hơn so với bản thân dầu.
Có, nhưng các loại thép không gỉ và cường độ cao cần nhiều lực hơn và khả năng bù đàn hồi nhiều hơn so với thép nhẹ. Kích thước máy dành cho vật liệu cứng nhất trong khối lượng công việc dự kiến của bạn thay vì dành cho công việc thép nhẹ ngày nay.
Màn chắn sáng hoặc tấm chắn laser ở khe hở dụng cụ, điều khiển bằng hai tay, van giảm áp bảo vệ mạch thủy lực khỏi quá tải và các điểm dừng cơ học trên ram. Xác nhận máy có chứng nhận cần thiết tại thị trường của bạn trước khi xuất xưởng.
Sản phẩm liên quan
Liên hệ với chúng tôi
Địa chỉ nhà máy
Khu công nghiệp Xichang, thị trấn Thành Đô, Haiancity, Thành phố Nantong, Tỉnh Giang Tô, Trung Quốc
Điện thoại
+86-13906278466
Mã QR