Oct 21, 2026
Giả sử bạn đang trích dẫn ba mươi vỏ đạn, dài 3.000 mm và dày 12 mm bằng thép nhẹ. Chiếc máy quyết định công việc đó có kiếm được tiền hay không không phải là chiếc máy có màn hình lớn nhất trên bảng điều khiển. Nó là loại có thể uốn cong trước cả hai cạnh của tấm nên trụ thành phẩm đến tay thợ hàn tròn và đóng lại thay vì mang theo hai đầu dẹt mà ai đó phải cắt lại và mài.
Đó là câu trả lời ngắn gọn: Trước tiên, hãy chọn hình dạng cuộn và công suất tạo hình, đồng thời mua hệ thống điều khiển làm lớp lặp lại trên chúng. Máy cán tấm CNC kiếm tiền bằng cách tái tạo một kết quả chứ không phải bằng cách tạo ra một kết quả. Phần tiếp theo giải thích những gì bộ điều khiển có thể và không thể thực hiện, ba cấu hình cuộn thông thường khác nhau như thế nào và những con số nào đáng được yêu cầu từ người xây dựng trước khi bạn ký.
Máy cán tấm có rất ít chuyển động. Các cuộn phía dưới di chuyển lên hoặc xuống; trên máy bốn cuộn, cuộn bên di chuyển vào và ra; các cuộn quay. Không có đường chạy dao để nội suy, đó là lý do tại sao bộ điều khiển trên máy cán nằm gần hệ thống định vị hơn là CNC đa trục trên máy chấn.
Trong thực tế, CNC ở đây có nghĩa là định vị được điều khiển bằng số của các trục tuyến tính đó, thường là van servo hoặc van tỷ lệ với phản hồi vị trí, cộng với màn hình lưu trữ các vị trí cuộn dưới dạng chương trình. Trên máy ba cuộn cơ học, việc điều chỉnh tương tự được thực hiện bằng tay quay và cân.
Phần thưởng xuất hiện khi làm việc lặp lại. Lớp vỏ đầu tiên trong một mẻ luôn là mẫu thử vì độ đàn hồi thay đổi theo độ dày, cường độ chảy và thậm chí cả nhiệt lượng. Khi các vị trí cuộn được tìm thấy và lưu trữ, các mảnh từ thứ hai đến thứ ba mươi sẽ có cùng đường kính mà người vận hành ít phải đánh giá hơn, điều này rất quan trọng ở những cửa hàng có tỷ lệ luân chuyển nhân viên cao.
Điều mà CNC không làm là tạo ra hình học uốn trước. Nếu máy không thể kẹp và uốn các cạnh tấm thì sẽ không có bộ điều khiển nào cho ra một hình trụ thực sự. Khả năng đó đến từ khung, đường kính cuộn và khoảng cách giữa các cuộn.
Các cửa hàng so sánh thiết kế có thể thấy các tùy chọn cơ khí, thủy lực và bốn cuộn nằm cạnh nhau trong dòng máy cán tấm .
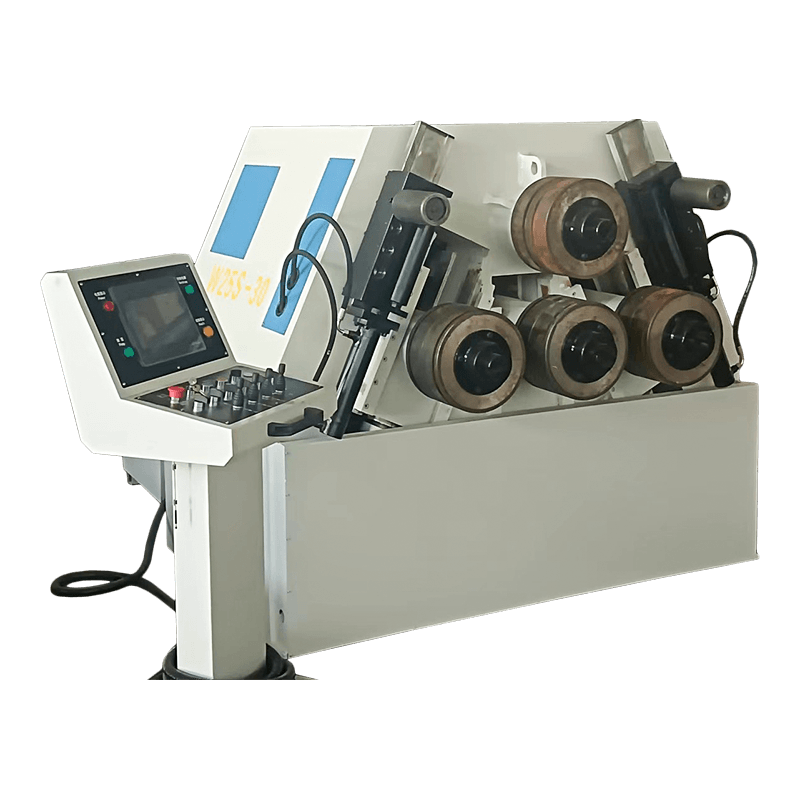
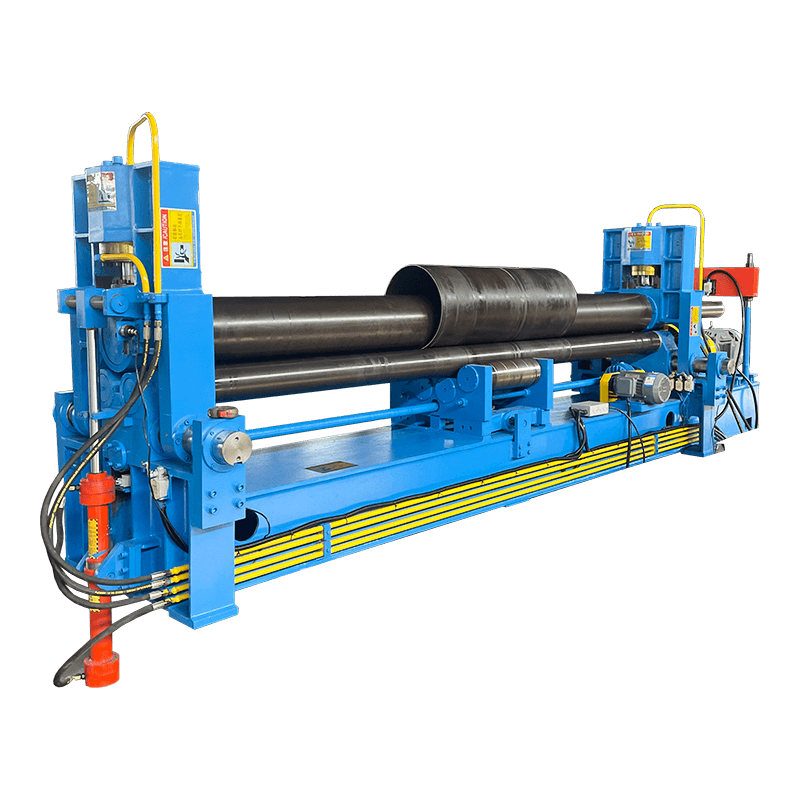 Máy cán thủy lực đa năng 3 con lăn dòng W11S Xem lại tùy chọn ba con lăn thủy lực này để cán tấm, với công nghệ uốn trước, điều khiển CNC và các thông số kỹ thuật cho tạo hình hình trụ, hình nón và nhiều bán kính. Xem sản phẩm →
Loại bỏ ngôn ngữ bán hàng và ba cấu hình phổ biến khác nhau ở một thực tế vật lý: cạnh tấm được uốn cong trước như thế nào.
Máy ba cuộn đối xứng có hai cuộn dưới cố định và một cuộn trên chuyển động thẳng xuống. Đây là cách đơn giản nhất và rẻ nhất để cuộn vỏ, và nó vẫn là công cụ hữu ích trong nhiều cửa hàng việc làm. Việc bắt được ở cuối. Dải nằm giữa hai cuộn dưới cùng không bao giờ bị uốn cong, vì vậy để uốn cong trước mép sau, người vận hành phải lấy tấm ra, xoay nó lại và nạp lại. Trên một chiếc vỏ nặng, đó là thời gian cần cẩu.
Máy ba cuộn đa năng bổ sung thêm chuyển động cho các cuộn trên hoặc dưới để cạnh được uốn cong trước có thể đi qua. Sau đó, cả hai cạnh đều được uốn cong trước trong một lần thiết lập và thời gian xử lý tiết kiệm được thường vượt quá mức chênh lệch giá.
Máy bốn cuộn sử dụng cuộn thứ tư, cuộn bên để uốn trước. Tấm vẫn được kẹp giữa cuộn trên và cuộn dưới, cả hai cạnh đều được uốn theo cùng một đường và không ai lật tấm. Hình học cũng cho phép lớp vỏ hoàn thiện gần với đường kính cuộn trên cùng, giúp rút ngắn dải không uốn còn lại ở đường may.
| Cân nhắc | Ba cuộn đối xứng | Ba cuộn phổ quát | Bốn cuộn |
|---|---|---|---|
| Uốn cạnh trước | Cần cho ăn lại hoặc ép riêng | Cả hai cạnh trong một thiết lập | Cả hai cạnh trong một lượt, tấm vẫn được kẹp |
| Xử lý tấm | Cao nhất | Trung bình | Thấp nhất |
| Phù hợp điển hình | Tấm mỏng, lô nhỏ, ngân sách eo hẹp | Công việc hỗn hợp, đợt trung bình | Vỏ dài, không gỉ, lô lặp đi lặp lại |
| Giá máy tương đối | Thấp nhất | Trung bình | Cao nhất |
| Yêu cầu kỹ năng vận hành | Cao | Trung bình | Thấp hơn khi có chương trình |
So sánh minh họa dựa trên cấu hình máy, đánh giá theo thang điểm từ 1 đến 5. Nó không phải là dữ liệu sản xuất được đo lường.
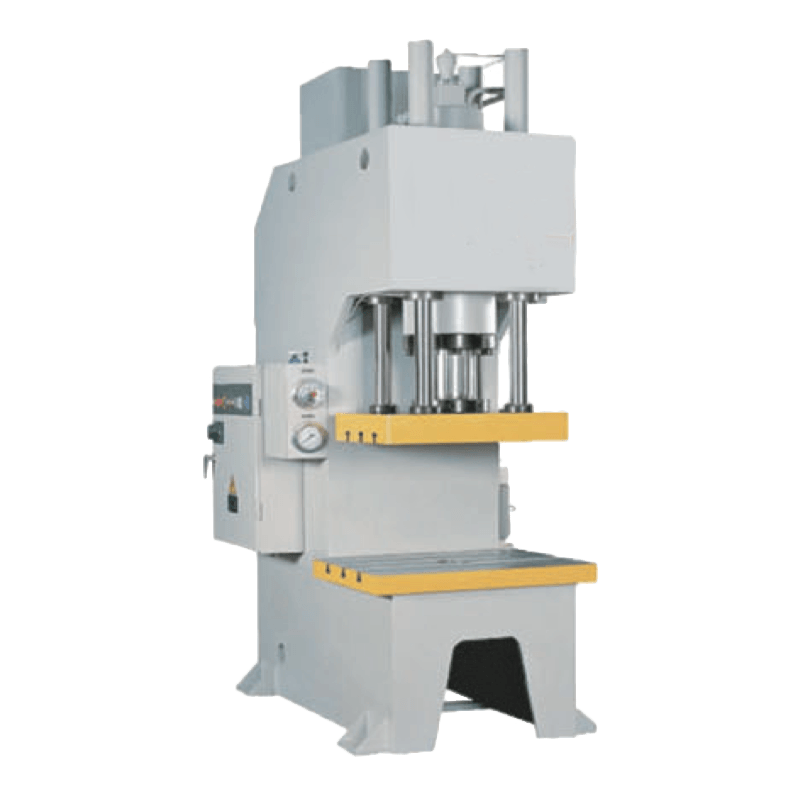
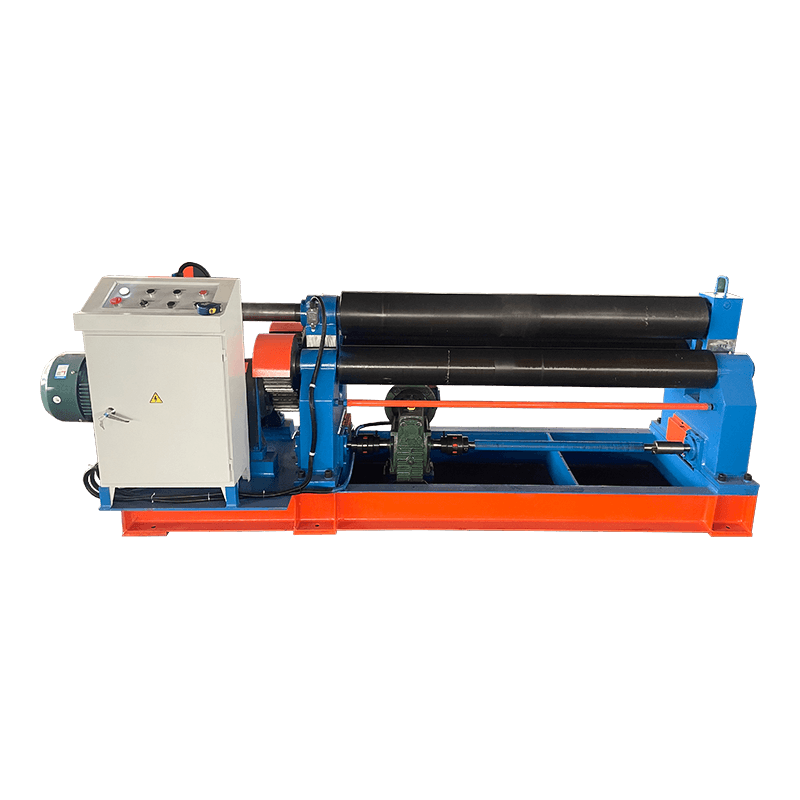 Máy cán tấm cơ khí đối xứng 3 con lăn dòng W11 Tùy chọn ba con lăn cơ học để uốn hình trụ và uốn cong, có thiết kế đối xứng, độ chính xác RGS, vòng bi MCS và con lăn nghiêng để gia công hình nón. Xem sản phẩm →
Hình học bốn cuộn: cuộn bên uốn cong cạnh trước trong khi cuộn trên và dưới giữ cho tấm được kẹp chặt.
Bốn cuộn chỉ là phần nhìn thấy được của giá cả. Bên dưới chúng là một khung thép hàn phải chống lại lực tách mà các cuộn tạo ra; trên một cỗ máy có kích thước 12 mm x 3.000 mm, lực đó lên tới hàng trăm tấn. Độ lệch khung không biến mất. Ở phần hoàn thiện, nó xuất hiện dưới dạng hình thùng dày hơn ở giữa so với ở phần cuối, đó là lý do tại sao các nhà chế tạo vương miện các cuộn hoặc lắp hệ thống vương miện trên các mô hình lớn hơn.
Các yếu tố chi phí khác là bề mặt cuộn, thủy lực và điều khiển. Các cuộn thường được làm cứng bằng cảm ứng để chống mài mòn và có thể được mạ crom cho các sản phẩm không gỉ, nơi đánh dấu bề mặt là quan trọng. Van và phần cứng điều khiển chiếm một phần nhỏ hơn trong hóa đơn so với hầu hết người mua nghĩ, do đó, hiếm khi tiết kiệm được khi bạn đã trả tiền cho một khung nặng.
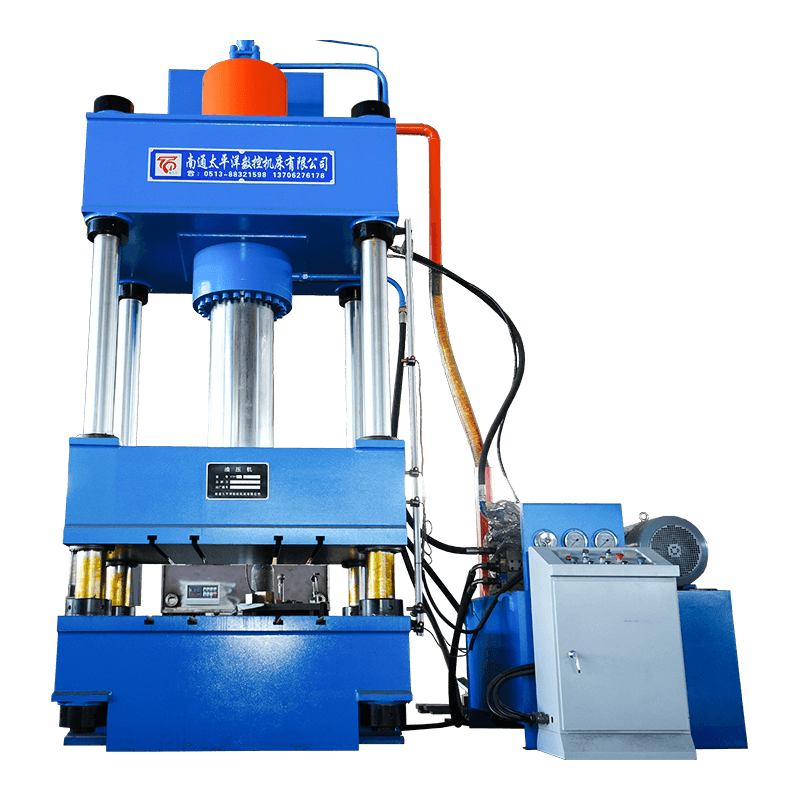
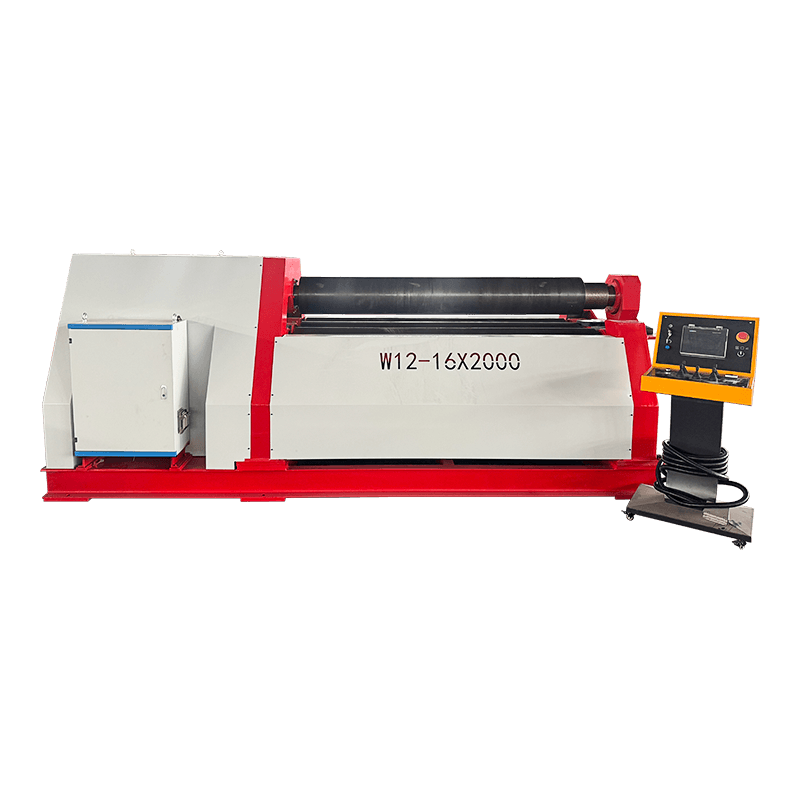 Máy uốn và cán tấm thủy lực 4 con lăn dòng W12 Thiết kế bốn con lăn thủy lực cho phép uốn và cán trước một thiết lập, giảm lãng phí và nâng cao hiệu quả cho các phôi gia công hình trụ, hình nón và cong. Xem sản phẩm →
Mỗi máy cán đều có bảng công suất. Đọc dòng phía trên số bạn cần.
Con số tiêu đề hầu như luôn được nêu bằng thép nhẹ, thường có độ bền kéo khoảng 400 đến 450 MPa. Cuộn cùng độ dày bằng thép không gỉ 304 hoặc ở loại kết cấu 700 MPa và máy sẽ không đạt được. Yêu cầu một bảng giảm dần cho loại thép mà bạn thực sự sử dụng thay vì tự mình điều chỉnh số lượng: lực lăn tăng theo độ bền kéo, độ đàn hồi và đường kính tối thiểu cũng di chuyển theo nó.
Ba con số nữa quyết định xem chiếc máy có phù hợp với công việc của bạn hay không:
Một chi tiết thực tế: công suất được trích dẫn ở toàn bộ chiều rộng. Cán một tấm 2.000 mm trên máy 3.000 mm sẽ thay đổi kiểu lực và, trên một số thiết kế, phần bù vương miện mà bạn cần để có kết quả tròn.
Những bất ngờ khó chịu nhất trong giao dịch này không phải là sự cố. Chúng không khớp giữa những gì biểu đồ công suất đã hứa và những gì cửa hàng thực sự xuất xưởng, cũng như danh sách vấn đề lăn tấm phổ biến là một danh sách kiểm tra hữu ích để kiểm tra các bộ phận của chính bạn trước khi hết đơn hàng.
Q1. Máy cán tấm CNC dùng để làm gì?
Uốn tấm phẳng thành hình trụ, hình nón và vỏ cong bằng cách chuyển nó giữa các cuộn quay. Công việc điển hình bao gồm vỏ bể và tàu, phần ống và ống dẫn, tấm đóng tàu và cột kết cấu.
Q2. Máy cán tấm CNC có thể cán tấm dày bao nhiêu?
Nó phụ thuộc vào chiều rộng và chất liệu nhiều như trên máy. Xếp hạng được đưa ra bằng thép nhẹ ở toàn bộ chiều rộng; tấm không gỉ và độ bền cao làm giảm đáng kể con số đó, vì vậy hãy yêu cầu biểu đồ phù hợp với cấp độ của bạn.
Q3. Sự khác biệt giữa máy cán tấm ba cuộn và bốn cuộn là gì?
Máy uốn ba cuộn không có cuộn uốn sẵn chuyên dụng nên tấm thường phải được lật hoặc nạp lại để uốn mép thứ hai. Máy bốn cuộn sử dụng cuộn bên để uốn trước cả hai cạnh trong khi tấm vẫn được kẹp.
Q4. Máy cán tấm có thể uốn trước mà không để lại đầu phẳng không?
Máy ba cuộn và bốn cuộn đa năng có thể uốn cong trước cả hai cạnh, nhưng thường vẫn còn một đoạn phẳng ngắn. Chiều dài của nó được thiết lập bởi đường kính cuộn trên cùng và khoảng cách giữa các cuộn dưới cùng, vì vậy hãy hỏi con số đó trước.
Q5. Máy cán tấm CNC giá bao nhiêu?
Giá theo công suất, số lượng cuộn, gói thủy lực và điều khiển. Máy ba cuộn cơ học là điểm đầu vào rẻ nhất và máy bốn cuộn hoàn toàn bằng CNC là đắt nhất. Bởi vì việc giảm chất lượng vật liệu làm thay đổi thông số kỹ thuật rất nhiều nên báo giá dựa trên kích thước và cấp độ tấm của bạn là sự so sánh có ý nghĩa duy nhất.
Q6. Máy cán tấm thủy lực cần bảo trì những gì?
Kiểm tra mức và tình trạng dầu thủy lực, thay bộ lọc đúng lịch, giữ cho bề mặt cuộn sạch sẽ và không có cặn để tránh đánh dấu, bôi trơn các khớp chuyển động và xác minh hiệu chỉnh vị trí cuộn định kỳ để các chương trình được lưu trữ luôn chính xác.
Sản phẩm liên quan
Liên hệ với chúng tôi
Địa chỉ nhà máy
Khu công nghiệp Xichang, thị trấn Thành Đô, Haiancity, Thành phố Nantong, Tỉnh Giang Tô, Trung Quốc
Điện thoại
+86-13906278466
Mã QR